
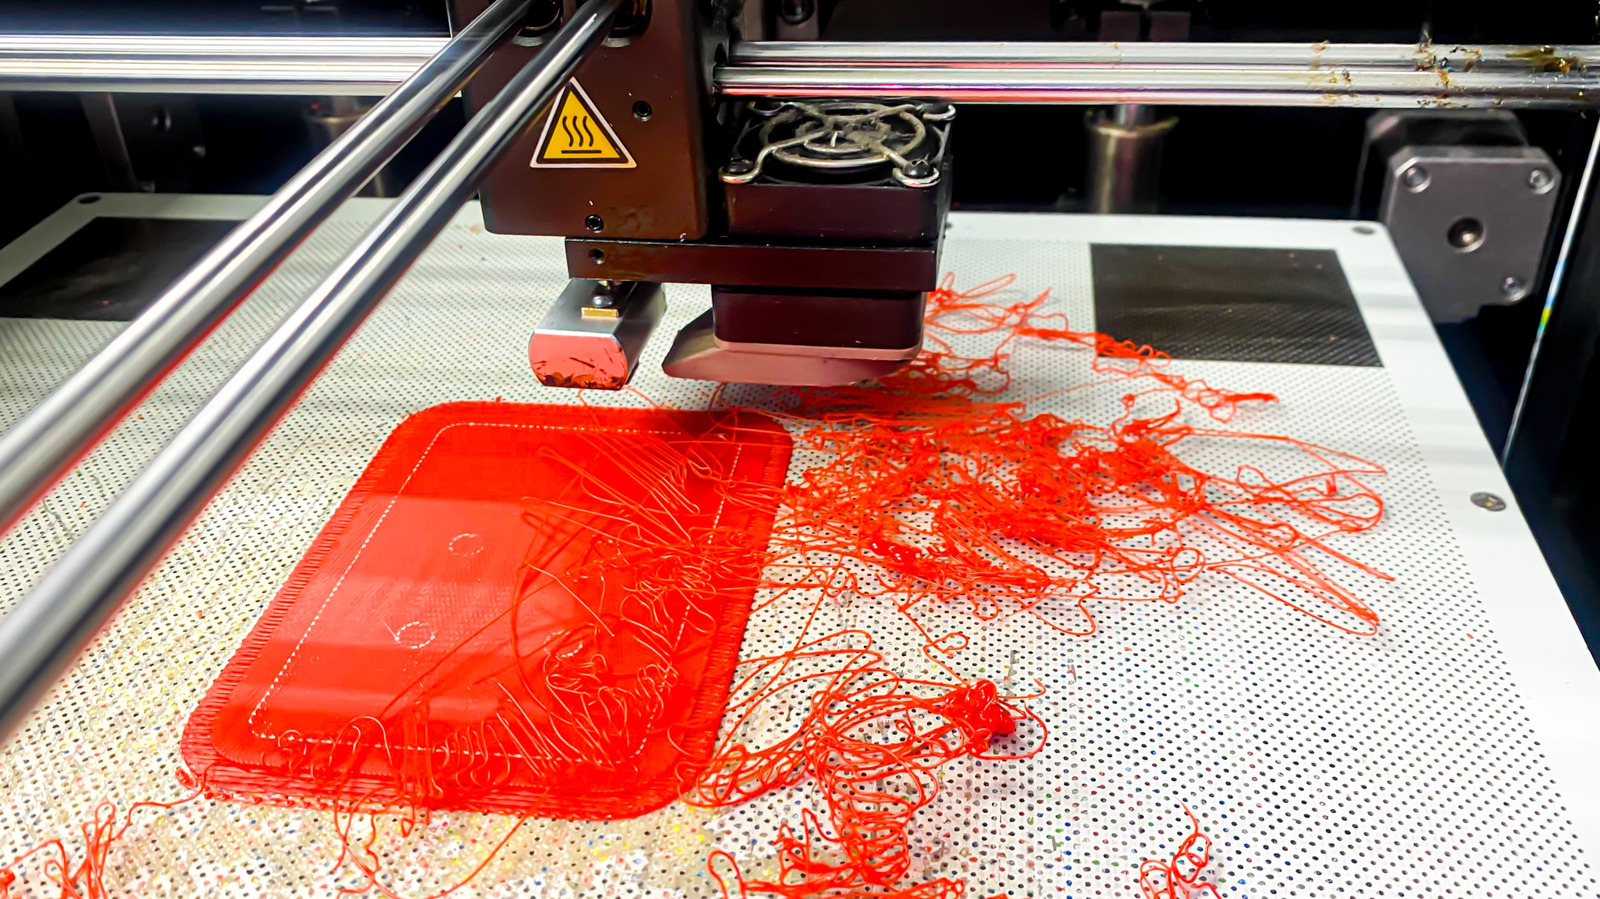
Навіть після ретельного налаштування параметрів програми-слайсера для вашого 3D-принтера та матеріалів, іноді результати друку можуть виявитися далекими від очікуваних, нагадуючи незграбні форми, а не заплановані об’єкти. Ця проблема може виникати навіть у досвідчених користувачів, коли одна неврахована деталь призводить до невдалого результату.
Технологія FDM 3D-друку стала значно доступнішою, дозволяючи початківцям оминати складнощі ручного вирівнювання робочої платформи. Сучасні моделі 3D-принтерів часто мають автоматизовані системи, проте це не виключає можливості виникнення помилок. Нижче наведено п’ять найчастіших проблем, з якими можна зіткнутися під час 3D-друку, і для кожної з них існує ефективне рішення, що вимагає правильного налаштування, підготовки та обслуговування.
Більшість проблем пов’язані з процесом екструзії філаменту через нагріту форсунку та адгезією перших шарів до робочої поверхні. Багато безкоштовних ресурсів з моделями для 3D-друку, таких як Thingiverse, Printables та MakerWorld, містять проєкти, які вже пройшли випробування, тому типові проблеми друку найчастіше виникають через причини, перелічені нижче.
Нитки та витікання
Тонкі пластикові нитки, що з’являються між елементами 3D-друкованого об’єкта, не є наслідком роботи невидимого павука. Це відбувається через витікання розплавленого філаменту з форсунки під час її переміщення між різними ділянками друку. Причинами такого явища можуть бути перегріта форсунка, недостатні або відсутні налаштування ретракції філаменту (відведення нитки назад) або зволожений філамент.
Дві перші проблеми можна вирішити за допомогою налаштувань програми-слайсера перед початком друку, хоча деякі принтери дозволяють вносити зміни навіть під час процесу. Перш за все, перевірте рекомендовану температуру для вашого філаменту та, якщо потрібно, знизьте температуру форсунки на один-два градуси, після чого надрукуйте невеликий тестовий зразок. Далі, перевірте налаштування ретракції; якщо вони встановлені неправильно або на низькому рівні, поступово збільшуйте це значення до усунення проблеми.
Зволожений філамент, навіть якщо на дотик він здається сухим, може спричинити проблеми. Матеріали, такі як PLA, є пористими і здатні поглинати вологу з повітря. Для вирішення цього використовуйте герметичне пакування та зберігайте філамент у сухому середовищі при кімнатній температурі. Використання спеціальної сушильної шафи для філаменту також є ефективним способом боротьби з цією проблемою.
Погана адгезія до робочої платформи
Недостатнє прилипання філаменту до робочої поверхні принтера призводить до деформації, відшаровування або повного відриву деталі під час друку. Це може трапитися через брудну або жирну поверхню платформи, неправильно вирівняну платформу, некоректне налаштування Z-offset (відстані між форсункою та платформою), неправильну температуру платформи або занадто швидкий друк першого шару. Саме тому погана адгезія є однією з найпоширеніших причин невдалого 3D-друку.
Найкращим методом перед кожним друком є очищення робочої платформи мікрофібровою серветкою з ізопропіловим спиртом. Додатково, для перевірки чистоти поверхні, можна використати світловий інструмент, щоб переконатися у відсутності будь-яких забруднень. Нанесення тонкого шару клею для філаменту також може суттєво покращити адгезію.
Більшість сучасних 3D-принтерів оснащені функціями автоматичного вирівнювання платформи та регулювання Z-offset, що запобігає подряпанню поверхні форсункою. Старші моделі потребують ручного вирівнювання та налаштування Z-offset з використанням аркуша паперу. Важливо також забезпечити правильну температуру робочої платформи, яка залежить від типу використовуваного філаменту, для надійного прилипання. Рекомендується використовувати дані виробника філаменту, оскільки вони можуть відрізнятися від рекомендацій виробника принтера.
Деформація та завивання країв
Завивання країв об’єкта в нижній частині 3D-друкованого виробу зазвичай спричинене проблемами з температурою або умовами навколишнього середовища. Нерівномірне охолодження пластику призводить до його стиснення, що може зіпсувати нижню частину друку та зменшити адгезію. Контроль температури є критично важливим у 3D-друці, оскільки перепади температури між шарами та протяги можуть спричинити надмірне скорочення пластику. Це менш проблематично для PLA, але може стати серйозною проблемою для ABS.
Одним із простих рішень є розміщення 3D-принтера в закритому корпусі, який допомагає підтримувати стабільну температуру, запобігаючи протягам та іншим зовнішнім впливам. Також слід перевірити, чи відповідає температура платформи типу матеріалу, що використовується. При налаштуванні параметрів друку в програмі-слайсері, переконайтеся, що вибрано правильний тип філаменту та оновлені відповідні автоматичні налаштування.
Ще одним корисним методом є додавання “бріма” (широкої основи) або “рафта” (платформи під деталями) для деталей з малою площею контакту з платформою. Для друку складних форм природні опори також є необхідністю. Важливим правилом при FDM 3D-друці є використання PLA для деталей, які не будуть піддаватися значним фізичним навантаженням, оскільки цей матеріал є більш дружнім до користувача.
Недостатня екструзія
Недостатня екструзія філаменту означає, що 3D-принтер не подає достатньо матеріалу для заповнення просторів або формування цілісного шару. На практиці це призводить до слабких стінок, проміжків у шарах та деталей, що легко ламаються. Причинами можуть бути забита або заклинена форсунка хотенду, неправильні налаштування діаметра філаменту в слайсері, некоректний коефіцієнт екструзії або зношений чи прослизаючий екструдерний механізм.
Найпоширенішою проблемою, з якою доводилося стикатися, є засмічення форсунки хотенду. Після вимкнення принтера і охолодження форсунки, слід дотримуватися інструкцій виробника для її зняття та перевірки на наявність засмічень. Маленька викрутка може бути ефективним інструментом для видалення забруднень. Для складніших засмічень біля отвору форсунки можна використати інструмент для чищення аерографів.
Під час зняття форсунки також варто перевірити канал подачі філаменту та зубчасте колесо екструдера на наявність засмічень. Якщо філамент прослизає замість того, щоб захоплюватися та проштовхуватися екструдером, це можна визначити за надмірним вертикальним зносом на незавантаженому філаменті. У такому випадку, ймовірно, знадобиться заміна або затягування зубчастого колеса. Переконайтеся, що в програмі-слайсері встановлені правильні параметри для використовуваного філаменту, інакше досягти якісного друку буде складно.
Зсув шарів та нерівномірне їх розташування
Якщо готові друковані вироби виглядають більше схожими на драбину, ніж на акуратний продукт, найімовірніше, існує механічна несправність. Це відбувається, коли шари раптово зміщуються вбік під час друку, зазвичай через ослаблені або прослизаючі ремені, проблеми з осями переміщення або зіткнення друкуючої головки з піднятою частиною деталі.
Перш за все, перевірте натяг ременів; вони повинні бути натягнуті, але при цьому трохи рухатися під тиском (перед спробою перевірки ознайомтеся з інструкцією до принтера, щоб уникнути їх пошкодження). Далі, переконайтеся, що портал та друкуюча головка рухаються вільно, використовуючи екранні елементи керування принтера, та при необхідності нанесіть краплю мастила.
Після цього рекомендується вирівняти робочу платформу, налаштувати вісь Z та переконатися, що платформа чиста, з невеликою кількістю клею. Успішний послідовний 3D-друк часто залежить від повторення та терпіння. Особистий досвід показує, що вирівнювання робочої платформи перед кожним друком може значно зменшити кількість невдалих спроб та покращити загальну якість результату.
