
Даже после тщательной настройки параметров программы-слайсера для вашего 3D-принтера и материалов, иногда результаты печати могут оказаться далекими от ожидаемых, напоминая неуклюжие формы, а не запланированные объекты. Эта проблема может возникать даже у опытных пользователей, когда одна неучтенная деталь приводит к неудачному результату.
Технология FDM 3D-печати стала значительно доступнее, позволяя начинающим обходить сложности ручного выравнивания рабочей платформы. Современные модели 3D-принтеров часто имеют автоматизированные системы, однако это не исключает возможности возникновения ошибок. Ниже приведены пять наиболее частых проблем, с которыми можно столкнуться во время 3D-печати, и для каждой из них существует эффективное решение, требующее правильной настройки, подготовки и обслуживания.
Большинство проблем связаны с процессом экструзии филамента через нагретое сопло и адгезией первых слоев к рабочей поверхности. Многие бесплатные ресурсы с моделями для 3D-печати, такие как Thingiverse, Printables и MakerWorld, содержат проекты, которые уже прошли испытания, поэтому типичные проблемы печати чаще всего возникают по причинам, перечисленным ниже.
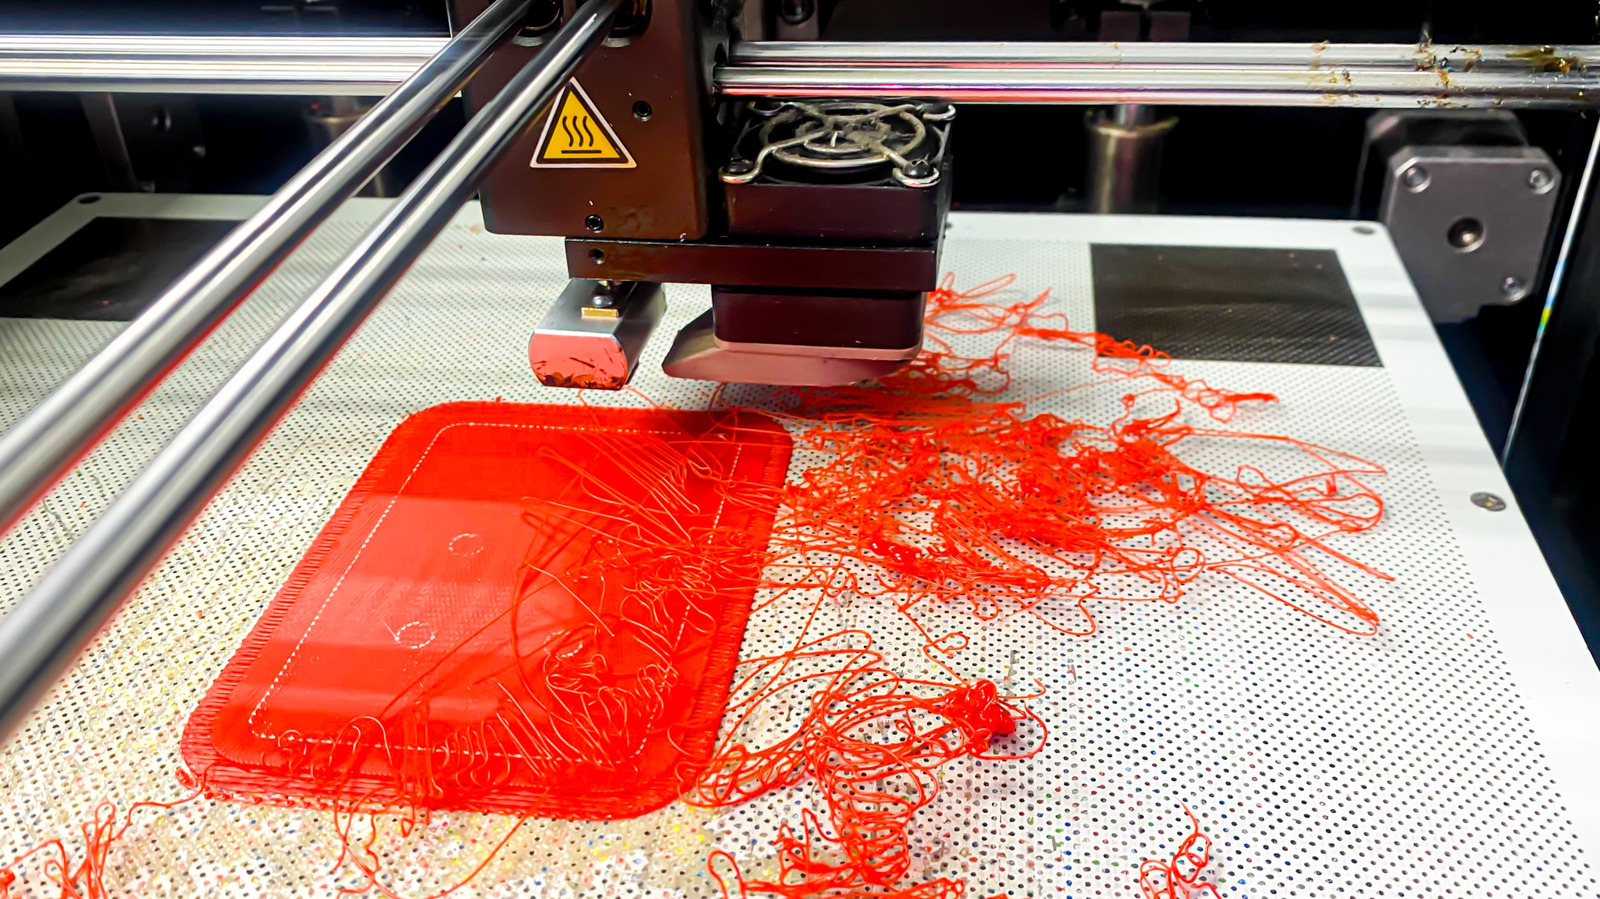
Нити и подтеки
Тонкие пластиковые нити, появляющиеся между элементами 3D-печатного объекта, не являются следствием работы невидимого паука. Это происходит из-за вытекания расплавленного филамента из сопла во время его перемещения между различными участками печати. Причинами такого явления могут быть перегретое сопло, недостаточные или отсутствующие настройки ретракции филамента (отвода нити назад) или увлажненный филамент.
Две первые проблемы можно решить с помощью настроек программы-слайсера перед началом печати, хотя некоторые принтеры позволяют вносить изменения даже во время процесса. Прежде всего, проверьте рекомендуемую температуру для вашего филамента и, если потребуется, снизьте температуру сопла на один-два градуса, после чего напечатайте небольшой тестовый образец. Далее, проверьте настройки ретракции; если они установлены неправильно или на низком уровне, постепенно увеличивайте это значение до устранения проблемы.
Увлажненный филамент, даже если на ощупь он кажется сухим, может вызвать проблемы. Материалы, такие как PLA, являются пористыми и способны поглощать влагу из воздуха. Для решения этого используйте герметичную упаковку и храните филамент в сухой среде при комнатной температуре. Использование специального сушильного шкафа для филамента также является эффективным способом борьбы с этой проблемой.
Плохая адгезия к рабочей платформе
Недостаточное прилипание филамента к рабочей поверхности принтера приводит к деформации, отслоению или полному отрыву детали во время печати. Это может случиться из-за грязной или жирной поверхности платформы, неправильно выровненной платформы, некорректной настройки Z-offset (расстояния между соплом и платформой), неправильной температуры платформы или слишком быстрой печати первого слоя. Именно поэтому плохая адгезия является одной из самых распространенных причин неудачной 3D-печати.
Лучшим методом перед каждой печатью является очистка рабочей платформы микрофибровой салфеткой с изопропиловым спиртом. Дополнительно, для проверки чистоты поверхности, можно использовать световой инструмент, чтобы убедиться в отсутствии каких-либо загрязнений. Нанесение тонкого слоя клея для филамента также может существенно улучшить адгезию.
Большинство современных 3D-принтеров оснащены функциями автоматического выравнивания платформы и регулировки Z-offset, что предотвращает царапание поверхности соплом. Старшие модели требуют ручного выравнивания и настройки Z-offset с использованием листа бумаги. Важно также обеспечить правильную температуру рабочей платформы, которая зависит от типа используемого филамента, для надежного прилипания. Рекомендуется использовать данные производителя филамента, поскольку они могут отличаться от рекомендаций производителя принтера.
Деформация и заворачивание краев
Заворачивание краев объекта в нижней части 3D-печатного изделия обычно вызвано проблемами с температурой или условиями окружающей среды. Неравномерное охлаждение пластика приводит к его сжатию, что может испортить нижнюю часть печати и уменьшить адгезию. Контроль температуры является критически важным в 3D-печати, поскольку перепады температуры между слоями и сквозняки могут вызвать чрезмерное сокращение пластика. Это менее проблематично для PLA, но может стать серьезной проблемой для ABS.
Одним из простых решений является размещение 3D-принтера в закрытом корпусе, который помогает поддерживать стабильную температуру, предотвращая сквозняки и другие внешние воздействия. Также следует проверить, соответствует ли температура платформы типу используемого материала. При настройке параметров печати в программе-слайсере, убедитесь, что выбран правильный тип филамента и обновлены соответствующие автоматические настройки.
Еще одним полезным методом является добавление «брима» (широкой основы) или «рафта» (платформы под деталями) для деталей с малой площадью контакта с платформой. Для печати сложных форм естественные опоры также являются необходимостью. Важным правилом при FDM 3D-печати является использование PLA для деталей, которые не будут подвергаться значительным физическим нагрузкам, поскольку этот материал является более дружелюбным к пользователю.
Недостаточная экструзия
Недостаточная экструзия филамента означает, что 3D-принтер не подает достаточно материала для заполнения пространств или формирования целостного слоя. На практике это приводит к слабым стенкам, промежуткам в слоях и легко ломающимся деталям. Причинами могут быть забитое или заклиненное сопло хотэнда, неправильные настройки диаметра филамента в слайсере, некорректный коэффициент экструзии или изношенный или проскальзывающий экструдерный механизм.
Наиболее распространенной проблемой, с которой приходилось сталкиваться, является засорение сопла хотэнда. После выключения принтера и охлаждения сопла, следует придерживаться инструкций производителя для его снятия и проверки на наличие засоров. Маленькая отвертка может быть эффективным инструментом для удаления загрязнений. Для более сложных засоров возле отверстия сопла можно использовать инструмент для чистки аэрографов.
Во время снятия сопла также стоит проверить канал подачи филамента и зубчатое колесо экструдера на наличие засоров. Если филамент проскальзывает вместо того, чтобы захватываться и проталкиваться экструдером, это можно определить по избыточному вертикальному износу на незагруженном филаменте. В таком случае, вероятно, потребуется замена или затягивание зубчатого колеса. Убедитесь, что в программе-слайсере установлены правильные параметры для используемого филамента, иначе добиться качественной печати будет сложно.
Смещение слоев и неравномерное их расположение
Если готовые печатные изделия выглядят больше похожими на лестницу, чем на аккуратный продукт, наиболее вероятно, существует механическая неисправность. Это происходит, когда слои внезапно смещаются вбок во время печати, обычно из-за ослабленных или проскальзывающих ремней, проблем с осями перемещения или столкновения печатающей головки с приподнятой частью детали.
Прежде всего, проверьте натяжение ремней; они должны быть натянуты, но при этом немного двигаться под давлением (перед попыткой проверки ознакомьтесь с инструкцией к принтеру, чтобы избежать их повреждения). Далее, убедитесь, что портал и печатающая головка движутся свободно, используя экранные элементы управления принтера, и при необходимости нанесите каплю смазки.
После этого рекомендуется выровнять рабочую платформу, настроить ось Z и убедиться, что платформа чистая, с небольшим количеством клея. Успешная последовательная 3D-печать часто зависит от повторения и терпения. Личный опыт показывает, что выравнивание рабочей платформы перед каждой печатью может значительно уменьшить количество неудачных попыток и улучшить общее качество результата.
