
НА ПРАВАХ РЕКЛАМЫ
Оборудование многих ТЭЦ работает десятилетиями, поэтому модернизация питательного тракта становится вопросом надежности. Полная перестройка насосной требует нового фундамента, переноса трубопроводов и остановки блока. Практичнее сохранить компоновку, улучшив гидравлику и обслуживаемость агрегата.
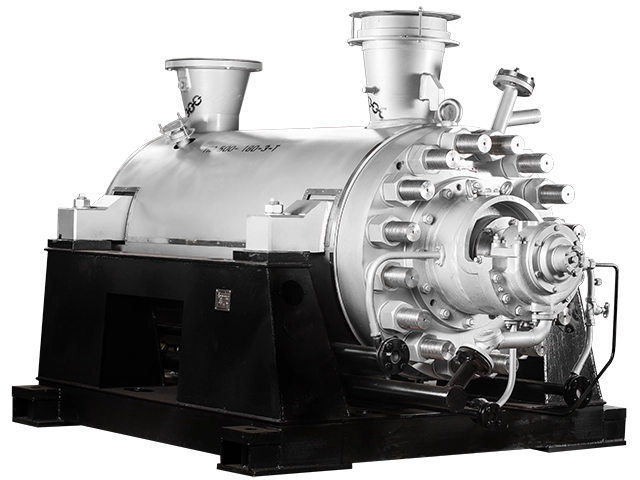
Поэтому насос пэ 500 180 продолжают рассматривать при обновлении блоков мощностью до 200-300 МВт. Это не прежняя машина без изменений: выработавший ресурс ПЭ 500-180-3 заменяют модернизированным ПЭ 500-180-6. Подача 500 м³/ч и напор 1975 м сохранены, а ответственные узлы переработаны.
Совместимость с существующей инфраструктурой
ПЭ 500-180-6 создавался с сохранением габаритных, установочных и присоединительных размеров прежнего оборудования. Крепления к фундаменту и присоединения патрубков согласованы со старой установкой. Это позволяет сохранить строительную часть и основную трассировку трубопроводов.
Однако выражение “drop-in replacement” не означает монтаж без проверки. До заказа необходимо сопоставить:
- Координаты и размеры креплений на фундаменте.
- Положение, диаметр и исполнение патрубков.
- Допустимые нагрузки от присоединенных трубопроводов.
- Характеристики двигателя, муфты и направления вращения.
- Состав маслосистемы, автоматики и вспомогательных коммуникаций.
Состояние фундамента оценивают отдельно: трещины, просадка и поврежденные закладные требуют ремонта. Речь идет о сокращении строительных работ, а не об их отсутствии. Совместимость подтверждают чертеж и обследование площадки.
Восстановление КПД и снижение затрат на собственные нужды
В заводском сравнении КПД ПЭ 500-180-3 при 165 °C равен 78%, а ПЭ 500-180-6 – 82%. Потребляемая мощность снизилась с 3125 до 2973 кВт. При 7000 часах номинальной работы расчетная экономия достигла 1 064 000 кВт·ч в год. Показатели подтверждены стендовыми испытаниями.
Связывать эффект только с износом уплотнительных колец неверно. Увеличенные зазоры ухудшают экономичность, но потерю определяют испытанием. В новой версии переработали проточную часть, оптимизировав сочетание лопастей колес и каналов направляющих аппаратов. Одновременно улучшилось вибрационное состояние подшипников.
Модернизированные материалы и уплотнения
Документация не подтверждает переход с графитовой набивки на «премиальные» уплотнения. В новой версии механические торцевые уплотнения заменили щелевые лабиринтные. Выносные теплообменники получили спиральную конструкцию, допускающую очистку от накипи и примесей.
Износостойкие материалы или покрытия применены для колец и деталей щели гидропяты. Металлическую прокладку главного разъема заменили терморасширенным графитом, предусмотрели пластинчатую муфту. Марки металлов рабочих колес берут из ведомости материалов: говорить о более «чистых» сплавах без документа нельзя.
Интеграция в АСУ ТП и вибромониторинг
Современная диагностика помогает заметить отклонение до остановки. Контролируют вибрацию, осевое перемещение, температуру подшипников, параметры разгрузочной камеры, масла и контуров охлаждения уплотнений.
При подготовке интеграции согласовывают основные измерительные каналы:
- Радиальную вибрацию подшипниковых опор.
- Осевое положение ротора.
- Температуру подшипников и смазочного масла.
- Давление и температуру в камере разгрузки.
- Состояние рабочего и резервного маслонасосов.
Наличие каждого датчика нельзя считать автоматическим. Тип, диапазон, резервирование, интерфейс и уставки закрепляют в опросном листе. Предиктивное обслуживание строится не на передаче сигнала в АСУ ТП, а на трендах, базовых значениях и правилах реагирования.
Модернизация с проверяемым результатом
Замена ПЭ 500-180-3 на ПЭ 500-180-6 позволяет сохранить компоновку и получить более эффективную проточную часть, новые уплотнения и обновленную маслосистему. Но полностью безрисковых проектов не бывает: нужны обследование, расчет режимов и проверка совместимости. При подтвержденных исходных данных модернизация заметно сокращает объем реконструкции и возвращает узлу расчетные показатели без строительства новой насосной.
